Центробежные насосы широко используются в различных отраслях промышленности, включая нефтяную, химическую и энергетическую. Одной из ключевых деталей центробежного насоса является его колесо, или ротор. Изготовление колеса насоса является сложным процессом, требующим точности и применения специализированных технологий.
Первый этап производства колеса центробежного насоса – это подготовка материала. Для создания колеса обычно используется высококачественная сталь или чугун. Материалы должны иметь определенные характеристики прочности и долговечности, чтобы обеспечить безопасную и эффективную работу насоса.
После подготовки материала следует этап обработки. Сначала проводится шлифовка или фрезеровка, чтобы придать колесу требуемую форму и размер. Затем на поверхность колеса наносится защитное покрытие, которое обеспечивает его долговечность и защищает от коррозии и износа. В некоторых случаях может быть проведена дополнительная термическая обработка для повышения прочности и твердости колеса.
Конечный этап – это проверка качества и испытания. Изготовленное колесо проходит ряд тестов, включая испытания на прочность, износостойкость и герметичность. После успешного прохождения всех испытаний колесо готово к установке в центробежный насос, где оно будет выполнять свою функцию с высокой эффективностью и надежностью.
Производство колес центробежных насосов: основные этапы изготовления
Выбор материала и подготовка заготовки
Первым этапом производства является выбор материала для изготовления колеса. В зависимости от условий эксплуатации, типа насоса и рабочей среды, может быть использована сталь, чугун, алюминий или их сплавы. После выбора материала происходит подготовка заготовки – она подвергается механической обработке и удалению лишних элементов, чтобы обеспечить идеальную форму и размеры.
Литье или обработка заготовки
После подготовки заготовки она может быть изготовлена двумя основными способами: литьем или обработкой на станках. В случае литья, заготовка выплавляется и заливается в форму, после чего остывает и становится готовой. При обработке на станках заготовка подвергается точной механической обработке, чтобы добиться необходимых размеров и формы.
Важно отметить, что оба способа имеют свои преимущества и недостатки, и выбор зависит от многих факторов, таких как тип насоса, требования к точности и скорости производства, а также доступность необходимого оборудования.
Настройка и обработка поверхности
После литья или обработки заготовки происходит настройка и обработка поверхности колеса. Этот этап включает удаление излишков материала, обработку поверхности для достижения необходимой шероховатости и точности, а также нанесение защитного покрытия для предотвращения коррозии и износа.
Балансировка и контроль качества
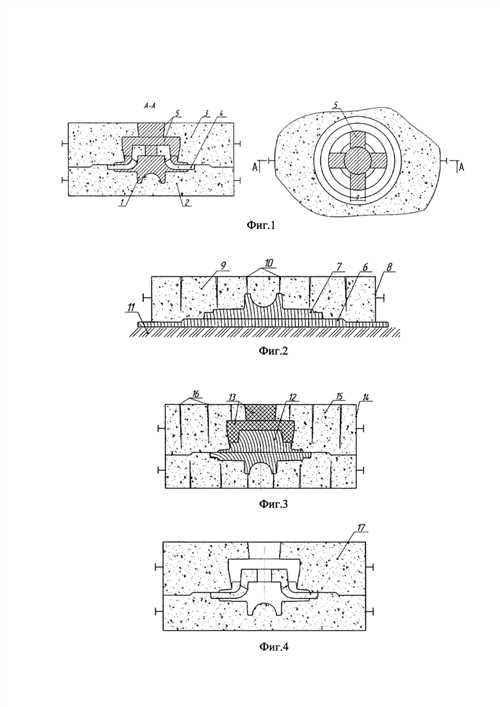
Последним этапом производства колеса центробежного насоса является его балансировка и контроль качества. Балансировка позволяет устранить любые неравномерности и дисбаланс, что обеспечивает более плавную и стабильную работу насоса. Контроль качества включает проверку размеров, формы и поверхности колеса, а также его герметичность и других характеристик.
Подготовка материалов
Процесс изготовления колес центробежных насосов начинается с подготовки необходимых материалов. Важно выбрать качественные и прочные материалы, которые обеспечат надежность и долговечность изделия.
Выбор материалов
Для изготовления колес насосов часто используются металлические сплавы, такие как нержавеющая сталь, латунь или алюминий. Эти материалы обладают высокой прочностью, устойчивостью к коррозии и механическим повреждениям.
Выбор материала зависит от условий эксплуатации насоса и характеристик перекачиваемой среды. Например, для насосов, работающих с агрессивными жидкостями, выбираются материалы, устойчивые к химическому воздействию.
Подготовка материалов
Перед началом изготовления колес насосов материалы проходят процесс подготовки, включающий различные операции:
- Проверка материала на соответствие требуемым характеристикам, включая механические и химические свойства.
- Обработка и обрезка материала для получения нужных размеров и формы колеса.
- Механическая обработка, включающая шлифовку и фрезерование, для удаления необходимых дефектов и придания готовому колесу требуемой поверхности.
Подготовка материалов — важный этап производства колес центробежных насосов, который гарантирует высокое качество и надежность изготовленных изделий.
Изготовление литейных форм
1. Разработка чертежей
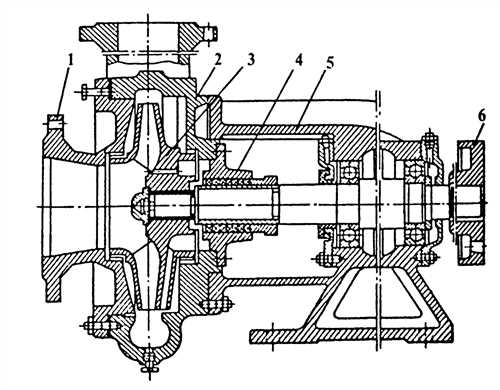
Первым этапом процесса является разработка чертежей для литейных форм. Точные размеры и форма колеса насоса отображаются на чертежах, которые затем будут использоваться для создания физической формы.
2. Изготовление модели
На основе чертежей создается модель колеса насоса. Модель может быть создана из различных материалов, таких как дерево, пластик или металл. От выбора материала модели зависит ее прочность и точность.
После изготовления модели она проверяется на соответствие чертежам и необходимым требованиям. Если модель удовлетворяет всем требованиям, она переходит на следующий этап производства.
3. Формовка
Следующим этапом является процесс формовки. Модель размещается в специальном корпусе, в котором затем будет отливаться металл. Вокруг модели аккуратно наносится специальный раствор для создания формы, который затем ожидает затвердевания.
После затвердевания формы модель удаляется, оставляя положительный отпечаток, по которому будет отливаться металл.
4. Отливка
Следующий шаг – отливка металла. Затвердевшую форму заполняют расплавленным металлом, который затем охлаждается и затвердевает в форме колеса насоса.
После полного охлаждения металла форма разбирается и отделяется от отливки. Полученное колесо насоса будет иметь точную форму и размеры, соответствующие чертежам и требованиям.
Таким образом, производство литейных форм представляет собой важный этап процесса изготовления колес центробежных насосов. Этот процесс требует тщательной проработки и точности, чтобы получить готовую форму, соответствующую всем требованиям и спецификациям.
Плавка металла и заливка форм
Для изготовления колес центробежных насосов необходимо провести процесс плавки металла и последующую заливку формы.
Первым этапом является подготовка сырья. Металл, обычно алюминий или сталь, подвергается специальной обработке для достижения необходимых физических характеристик. Он может быть очищен от примесей, а также добавлены специальные присадки для улучшения прочности и устойчивости материала.
Затем проводится процесс плавки металла. Металл разогревается до определенной температуры в специальной плавильной печи. В процессе плавки проводится контроль температуры и состава металла, чтобы добиться оптимальных характеристик для изготовления колеса насоса.
После плавки металла следует заливка форм. Для этого используется специальная форма, обычно изготовленная из силиконового или гипсового материала. Форма предварительно обработывается для обеспечения легкого удаления готового колеса и предотвращения его деформации.
Металл, подвергнутый плавке, заливается в форму с помощью специального оборудования. Важным аспектом процесса заливки является поддержание определенных температурных режимов, чтобы избежать резкого охлаждения металла и возникновения внутренних напряжений. Заливка формы происходит постепенно и контролируется для получения желаемой формы и структуры колеса насоса.
Преимущества использования центробежных насосов
Использование центробежных насосов для перемещения жидкостей имеет ряд преимуществ:
- Высокая эффективность — благодаря конструкции насоса и силе центробежных сил достигается высокий уровень напора.
- Надежность — центробежные насосы обладают простой конструкцией, что делает их надежными и долговечными.
- Универсальность — центробежные насосы могут использоваться для перекачки различных типов жидкостей, включая агрессивные и вязкие среды.
- Небольшие габариты — центробежные насосы компактны и занимают мало места, что особенно важно при организации компактных систем.
Заключение
Весь процесс изготовления колес центробежных насосов начинается с плавки металла и заливки форм. Тщательный контроль всех этапов изготовления позволяет получить качественные и надежные колеса, способные эффективно перемещать жидкости и обеспечивать надежную работу насоса в различных условиях.
Охлаждение и отделка отливок
Охлаждение проводится в специальных камерах или печах, которые поддерживают определенную температуру и условия. В процессе охлаждения происходит устранение внутренних неравномерностей, упрочнение и уменьшение размеров отливки. После охлаждения отливка приобретает нужную прочность и устойчивость к нагрузкам.
После охлаждения отливки проводятся отделочные работы. Этот этап включает в себя снятие излишков материала, удаление брака и дефектов, а также создание нужной поверхности. Для этого используются различные инструменты: абразивные материалы, машины для шлифовки и полировки. Отделка отливок позволяет достичь точности размеров и готовности к следующим этапам производства.
Основные задачи охлаждения и отделки отливок:
- Устранение внутренних неравномерностей и дефектов;
- Придание отливкам нужной прочности и устойчивости к нагрузкам;
- Создание гладкой и точной поверхности;
- Подготовка отливок к последующим операциям производства.
Охлаждение и отделка отливок являются важными этапами производства колес центробежных насосов. Они позволяют достичь необходимых характеристик и готовности отливок к дальнейшим операциям и сборке насосов. Благодаря этим процессам, колеса насосов приобретают качественные характеристики и готовы служить долгие годы без поломок и сбоев.
Механическая обработка отливок
После получения отливок колес центробежных насосов начинается этап их механической обработки. Этот процесс включает несколько основных операций, в результате которых поверхность колеса становится более точной и готовой к последующим этапам производства.
Первым этапом механической обработки является обточка отливки. С помощью специальных токарных станков осуществляется удаление излишков металла и выравнивание поверхности колеса. Это позволяет достичь нужных размеров и формы колеса, а также устранить несовершенства, возникающие при отливке.
После обточки отливки следует шлифовка. На этом этапе используются шлифовальные станки и абразивные инструменты. Шлифовка помогает улучшить качество поверхности колеса, сделать ее более гладкой и однородной. Это особенно важно для обеспечения оптимального взаимодействия колеса с рабочей жидкостью.
Кроме того, механическая обработка отливок включает операцию припрессовки. Она заключается в установке специальных втулок или подшипников на вал колеса. Припрессовка обеспечивает надежную фиксацию вала и предотвращает его износ, а также повышает точность вращения колеса.
Важно отметить, что механическая обработка отливок является одним из ключевых этапов производства колес центробежных насосов. От качества и точности этого процесса зависит работоспособность и долговечность целого насоса. Поэтому при его выполнении производится контроль и испытания на соответствие требованиям и стандартам качества.
Сборка основного корпуса насоса
Первым этапом сборки является проверка комплектности и качества деталей, предназначенных для основного корпуса. Каждая деталь проходит внешний осмотр, измерение ключевых параметров и поверку на соответствие требованиям технической документации.
Окружная сварка корпуса
После проведения проверки деталей, происходит сборка корпуса насоса путем окружной сварки. Данный метод обеспечивает прочное и герметичное соединение деталей, которое устойчиво к воздействию давления и агрессивных сред. Сварочные роботы с прецизионным управлением выполняют сварку в заданной последовательности, контролируя качество каждого шва.
После окончания сварки основной корпус насоса проходит контрольные измерения и испытания на герметичность. Для этого используются специальные технологии и инструменты, позволяющие выявить даже мельчайшие дефекты и несоответствия.
Обработка поверхности и покрытие
После успешного прохождения испытаний, основной корпус насоса подвергается обработке поверхности, чтобы обеспечить ему долговечность и защиту от коррозии. Сначала производится шлифовка и зачистка поверхности от неровностей и загрязнений. Затем наносится специальное покрытие, которое обеспечивает защиту от агрессивной среды и механических повреждений.
После завершения всех этапов сборки и обработки, основной корпус насоса готов к дальнейшей установке других элементов и сбору самого насоса. Качество и производительность насоса напрямую зависят от правильного выполнения каждого этапа производства.
Установка колеса на вал насоса
Процесс установки колеса на вал включает следующие шаги:
- Подготовка вала и колеса. Вальцы и колеса должны быть чистыми и освобождены от грязи и пыли. Важно также проверить наличие повреждений и трещин.
- Позиционирование колеса. Колесо должно быть правильно выровнено с валом, чтобы гарантировать оптимальную эффективность насоса. Для этого используется специальное приспособление, которое помогает добиться точного положения колеса.
- Соединение колеса и вала. Колесо аккуратно устанавливается на вал и фиксируется с помощью различных крепежных элементов, например, болтов или гаек.
- Проверка качества установки. После установки колеса на вал необходимо провести проверку, чтобы убедиться, что они правильно связаны и не сдвигаются. При необходимости можно использовать измерительные инструменты для определения высоты колеса относительно вала.
Корректная установка колеса на вал насоса является важным фактором, определяющим работоспособность и надежность насоса в целом. При неправильной установке возможны проблемы с работой насоса и его эффективностью.
Установка лопастей на колесо
Первым шагом установки лопастей является подготовка колеса. Колесо должно быть очищено от загрязнений и остатков предыдущей установки. Далее проводится проверка размеров и геометрии колеса с помощью специализированного оборудования.
После этого начинается процесс установки лопастей на колесо. Лопасти изготавливаются из специального материала, который гарантирует долговечность и высокую производительность насоса. Лопасти имеют определенную форму и размеры, которые должны быть точно соответствующими требованиям проекта.
Перед установкой лопастей на колесо их поверхность обрабатывается специальным антикоррозийным средством для обеспечения защиты от коррозии и повышения срока службы насоса. Затем, с помощью специального пресса или другого оборудования, лопасти аккуратно устанавливаются на колесо.
После установки лопастей на колесо проводится окончательная проверка габаритных и геометрических размеров. Для этого используются измерительные инструменты высокой точности. Также проверяется правильность установки каждой лопасти относительно других и колеса в целом.
После успешной установки лопастей на колесо, оно подвергается специальной обработке и тренировке, чтобы придать ему оптимальную жесткость и устойчивость к нагрузкам. Этот процесс проводится с помощью индивидуальных методик производителя.
В итоге, установка лопастей на колесо является ответственным и сложным этапом производства центробежных насосов. От точности и качества выполнения этого этапа зависит эффективность работы насоса и его долговечность.
Балансировка колеса и вала
Во время балансировки колесо и вал центробежного насоса устанавливаются на специальный балансировочный стенд. Стенд оснащен сенсорами, которые измеряют различные параметры вращения и вибраций насоса.
Основные этапы балансировки:
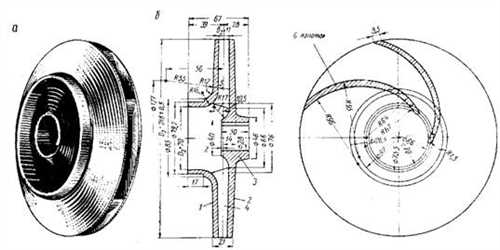
- Установка колеса и вала на балансировочный стенд.
- Измерение различных параметров вращения и вибраций.
- Подгонка балансировочных грузовых гирий на колесе для достижения равновесия.
- Повторное измерение параметров вращения и вибраций для проверки достижения балансировки.
После балансировки колесо и вал снова устанавливаются в насос и проходят дополнительные испытания, чтобы убедиться в качественной работе насосной системы. Балансировка является важным шагом производства и позволяет добиться оптимальной производительности и долговечности центробежных насосов.
Обработка и окраска насоса
Первым шагом в обработке насоса является его механическая обработка. На этом этапе удаляются остатки материала, исправляются дефекты поверхности и создаются требуемые размеры и формы. Для этого применяются различные технологии, такие как токарная обработка, фрезерование и шлифовка.
После этого насос проходит процесс обработки поверхности. Это включает в себя удаление огарков, шероховатостей и других несовершенств поверхности. Поверхность насоса может быть обработана с использованием различных методов, включая пескоструйную обработку и полировку.
Следующим важным этапом является окраска насоса. Это делается не только для эстетических целей, но и для защиты насоса от влаги, коррозии и других внешних воздействий. Перед окраской насос очищается от пыли и грязи, а затем наносится специальное покрытие, которое обеспечивает долговечность и надежность насоса. В завершении, насос подвергается сушке и фиксации окраски.
Обработка и окраска насоса — это важные этапы производства, которые обеспечивают высокое качество и долговечность готового изделия. Благодаря правильной обработке и окраске, насосы центробежных насосов получают надежную защиту и привлекательный внешний вид.
Контроль качества готового изделия
Внешний осмотр
Первым шагом контроля является внешний осмотр готового изделия. Специалисты проверяют его исправность, отсутствие дефектов и соответствие всем техническим требованиям.
Испытание на герметичность
Следующим этапом контроля является испытание на герметичность. Для этого насос подвергается специальным испытаниям, позволяющим проверить его способность сохранять герметичность в условиях рабочей нагрузки.
Чтобы гарантировать надежность и долговечность насосов, проводятся также испытания на прочность. Они позволяют определить способность изделия выдерживать заданные нагрузки и давления.
Испытание работы насоса
Чтобы убедиться в правильной работе насоса, необходимо провести специальные испытания. Специалисты проверяют его работу в разных режимах и условиях эксплуатации, чтобы убедиться, что насос соответствует требованиям заказчика.
Исследование характеристик
Последним этапом контроля качества готового изделия является исследование его характеристик. Специалисты проводят измерения и тесты, чтобы убедиться, что насос обладает необходимыми для работы параметрами.
Контроль качества готового изделия является неотъемлемой частью производства центробежных насосов. Благодаря его проведению можно гарантировать высокую надежность и безопасность работы насосов, удовлетворяющих требованиям заказчика.
Упаковка и отправка насосов
После завершения процесса производства колес центробежных насосов необходимо правильно упаковать готовые изделия перед отправкой. Надежная упаковка позволит избежать повреждений во время транспортировки и гарантирует сохранность насосов до момента их установки.
Первым этапом упаковки является защита колес от механических воздействий и пыли. Для этого каждое колесо обворачивают пленкой или используют специальные чехлы из плотного материала. Такой подход позволяет предотвратить возможные царапины или повреждения поверхности колес.
Далее необходимо надежно закрепить упакованные колеса на поддоны или внутри контейнеров. Специальные скобы, ремни и лифты гарантируют их плотное и безопасное расположение внутри транспортного средства. Важно учесть направление и вес колес, чтобы избежать деформации или смещения во время перевозки.
Кроме всего прочего, важно также обеспечить защиту колес от воздействия влаги и погодных условий. Для этого контейнеры или поддоны покрывают пленкой, а при необходимости используют специальные герметичные или водонепроницаемые материалы.
После тщательной упаковки насосы готовы к отправке. Они могут быть доставлены транспортом любого вида: автомобилем, железнодорожным вагоном, морским судном или авиатранспортом. При этом необходимо следить за тем, чтобы по всем правилам транспортировки данный вид груза не подвергался ненужным воздействиям и состояния изделий не ухудшались.
Упаковка и отправка насосов являются важной частью процесса производства колес центробежных насосов. Правильная упаковка гарантирует сохранность готовых изделий и удовлетворение потребностей клиентов в доставке.